· 4 min de lectura
Cómo detectar fallas en turbocompresores con análisis de vibraciones
Desbalance, desalineación, roces e inestabilidad dejan huellas distintas en la vibración del eje. Te explicamos cómo leerlas para actuar antes del disparo.
Andrés González
Un turbocompresor casi nunca falla "de repente". Semanas antes del disparo, la vibración del eje ya está contando lo que pasa: un desbalance que crece, una alineación que se mueve con la temperatura, un sello que empieza a rozar. El problema es que esa información suele quedarse dentro del sistema de protección, que solo mira si se pasó un límite de alarma o de disparo.
En este artículo vemos qué mide la instrumentación de un turbocompresor, qué herramientas de diagnóstico usar y cómo se ve cada falla típica.
Qué se mide en un turbocompresor
La mayoría de los turbocompresores críticos tienen cojinetes hidrodinámicos (de película de aceite) y están instrumentados según API 670 con:
- Sondas de proximidad (dos por cojinete, a 90° entre sí, llamadas X e Y). Miden el movimiento del eje respecto al cojinete, en micras pico a pico (µm pp) o mils.
- Sondas de posición axial, que vigilan el desgaste del cojinete de empuje.
- Referencia de fase (Keyphasor): una marca en el eje que da una señal por vuelta. Sin ella no hay fase, y sin fase el diagnóstico queda a medias.
- En algunos casos, acelerómetros en carcasa para la caja de engranes.
El sistema de protección (por ejemplo, un Bently Nevada 3500) compara el valor global contra los puntos de alarma y disparo. Es su trabajo y lo hace bien, pero un valor global no dice qué está pasando, solo cuánto.
Las herramientas de diagnóstico
Con las formas de onda de las sondas se construyen las gráficas que realmente explican la máquina:
| Herramienta | Qué muestra | Para qué sirve |
|---|---|---|
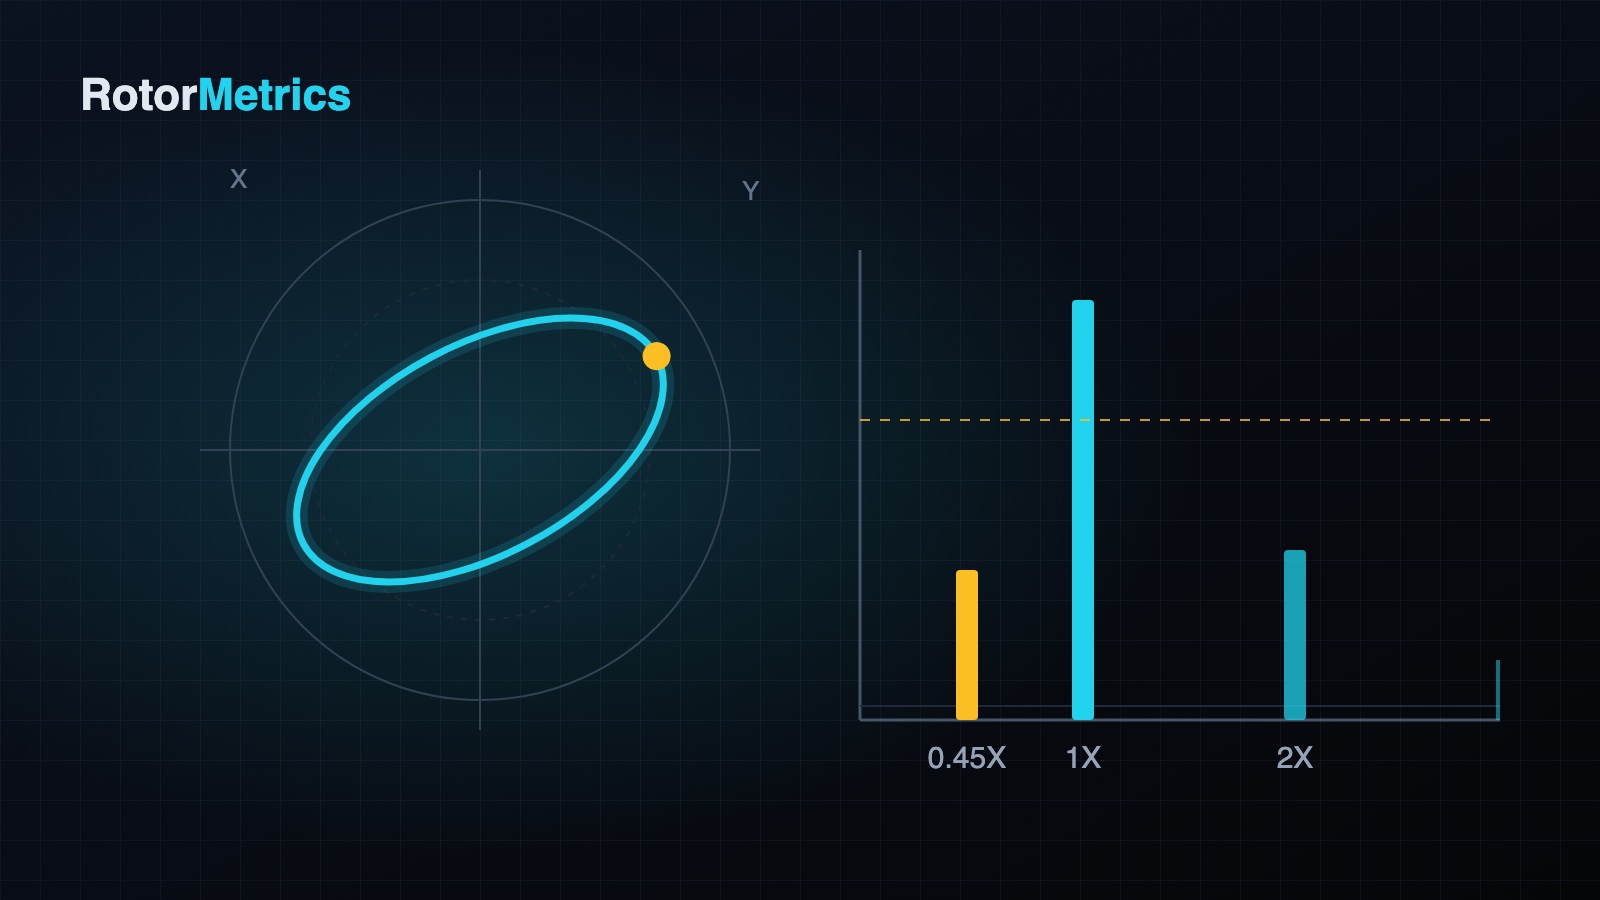
| Espectro | Amplitud por frecuencia (1X, 2X, subsíncronas) | Separar fallas que suman el mismo valor global |
| Órbita | Trayectoria del centro del eje (X contra Y) | Ver la forma del movimiento: elíptica, aplanada, con lazos |
| Línea central del eje | Posición promedio del eje dentro del cojinete | Detectar precargas, desgaste y cambios de carga |
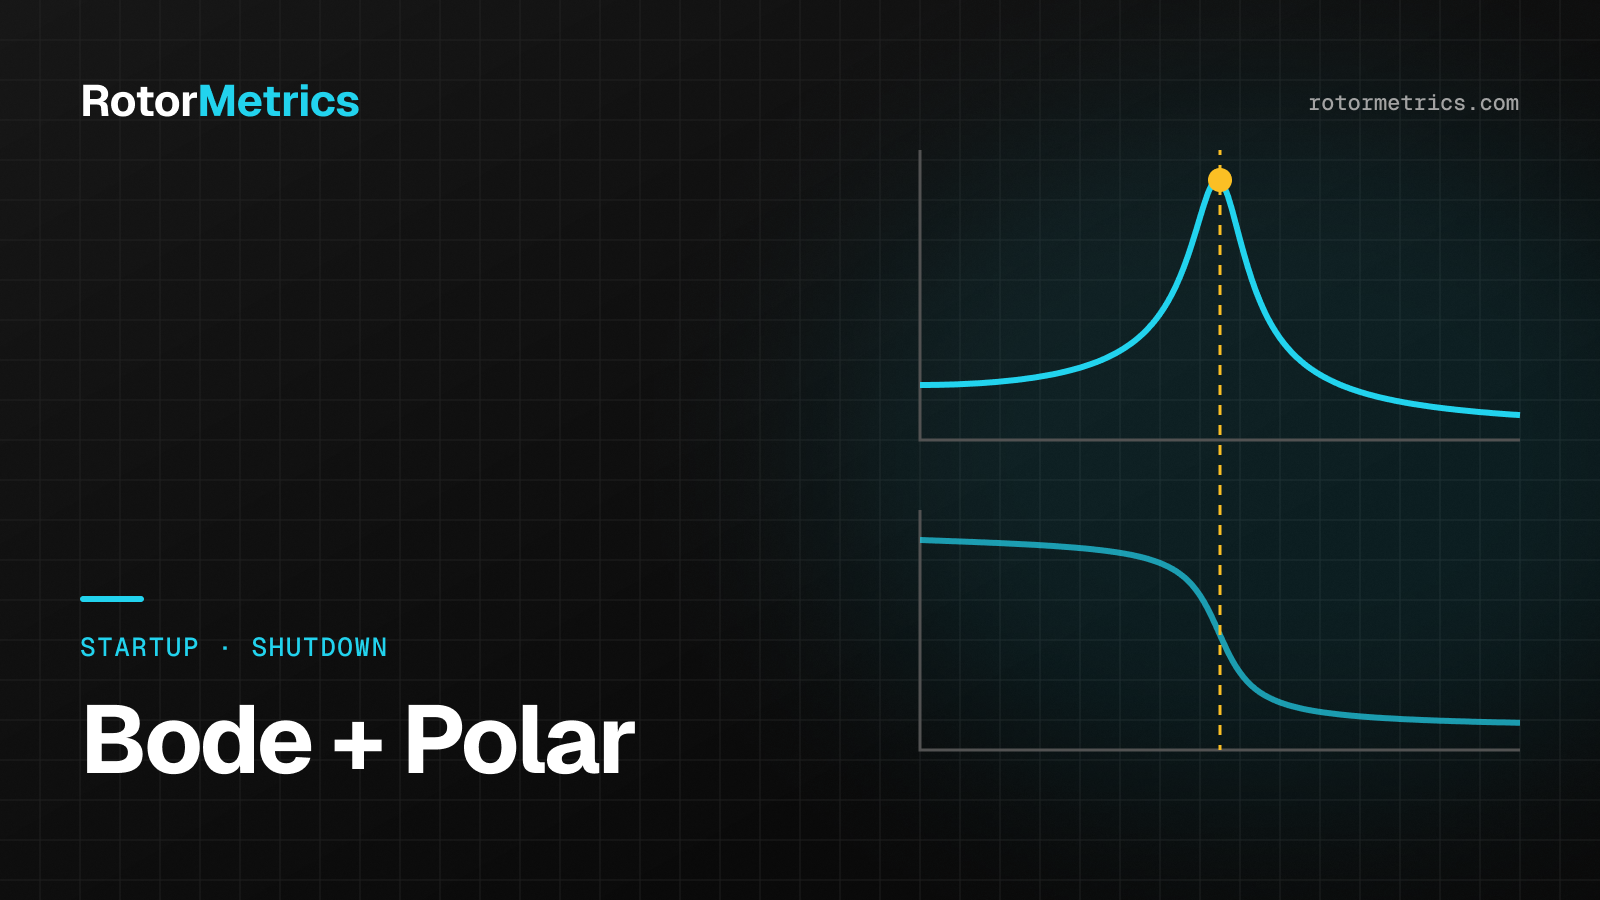
| Bode y polar | Amplitud y fase 1X contra velocidad | Encontrar resonancias en arranques y paros |
| Tendencias | Evolución en días o semanas | Saber si algo está cambiando y a qué ritmo |
La regla de oro: lo importante es el cambio. Una máquina que siempre ha vibrado 40 µm y sigue en 40 µm preocupa menos que una que pasó de 20 a 35 µm en dos semanas, aunque ninguna haya llegado a la alarma.
Las huellas de cada falla
Pruébalo: elige una falla y mira cómo cambian la órbita y el espectro.
Desbalance
- Domina la componente 1X (una vez por vuelta).
- La fase 1X es estable y la órbita es elíptica, con un punto de Keyphasor por vuelta.
- La amplitud crece con la velocidad, sobre todo cerca de las velocidades críticas.
Un cambio de 1X en amplitud o en fase a velocidad y carga constantes es señal de que algo cambió en el rotor: depósitos que se desprenden, erosión de álabes o una pieza suelta.
Desalineación y precargas
- Aparece 2X junto con 1X, y la órbita se aplana o toma forma de "banana" o de ocho.
- La línea central del eje se sale de su posición normal: el eje queda empujado hacia un lado del cojinete.
- Suele cambiar con la temperatura, así que se ve distinto en frío y en caliente.
Roce
- La órbita se ve truncada o recortada, con cambios bruscos de dirección.
- Aparecen armónicos (2X, 3X…) y a veces componentes de 1/2X.
- La fase 1X puede girar lentamente, porque el roce calienta el eje de un solo lado y lo arquea.
Inestabilidad por fluido (whirl y whip)
- Aparece una componente subsíncrona, típicamente entre 0.40X y 0.48X.
- La órbita muestra lazos internos y la precesión es hacia adelante.
- Puede saltar de un día para otro con un cambio de presión de aceite, temperatura o carga. Si la frecuencia se "engancha" a la primera crítica (whip), la amplitud puede crecer muy rápido.
Esta es la falla donde más valen las horas de anticipación: la protección solo ve el global, que puede subir poco al principio aunque el mecanismo sea peligroso.
Cojinete de empuje
- La posición axial se desplaza lentamente hacia un lado.
- Suele acompañar cambios de proceso (relación de compresión, ensuciamiento) o desgaste del cojinete.
Del dato a la decisión
Tener las sondas no basta. Lo que evita un paro es este ciclo:
- Capturar las formas de onda de forma continua, no solo el valor global.
- Establecer una línea base de la máquina sana: cómo vibra a cada velocidad y carga.
- Vigilar los cambios en 1X (amplitud y fase), 2X, subsíncronas, línea central y posición axial.
- Diagnosticar y recomendar: qué está pasando, qué tan rápido avanza y qué hacer en la próxima ventana de mantenimiento.
Cómo lo hacemos en RotorMetrics
Tomamos la señal de tu sistema de protección existente (por ejemplo, un Bently Nevada 3500) sin intervenirlo, con permiso y un testigo de tu planta. A partir de ahí, nuestros especialistas en vibraciones revisan tendencias, espectros y órbitas, y te avisan con tiempo cuando algo cambia, con una recomendación concreta y no solo una alarma.
Si tienes turbocompresores o turbogeneradores críticos y quieres ver cómo los vigilaríamos, escríbenos.
¿Quieres que vigilemos tu máquina?
Platiquemos de tus equipos críticos y te mostramos cómo los monitorearíamos.
Agenda una llamada