· 7 min de lectura
API 670 explicado: qué es y cómo funcionan los sistemas de protección de maquinaria
Qué cubre la API 670, cómo se arma la cadena sonda–proximitor–rack, cómo operan alarmas y disparos, y por qué proteger no es diagnosticar.
Andrés González
Si trabajas con turbocompresores, turbinas de vapor o compresores centrífugos, seguramente has oído decir que la máquina "está instrumentada según API 670". Pocas veces se explica qué significa en la práctica.
La API 670, Machinery Protection Systems (la 5.ª edición se publicó en 2014), es la norma del American Petroleum Institute que define cómo deben especificarse, instalarse y probarse los sistemas que protegen a la maquinaria rotativa crítica. Su propósito es claro: detectar una condición peligrosa y parar la máquina antes de que se destruya. En este artículo vemos qué cubre, cómo se arma la cadena de medición y por qué un sistema de protección, por muy bueno que sea, no reemplaza al diagnóstico.
Qué cubre la API 670
La norma no se limita a la vibración. A nivel conceptual, abarca los subsistemas que suelen encontrarse en una máquina crítica:
- Vibración radial del eje: dos sondas de proximidad por cojinete, montadas a 90° entre sí (X e Y), que miden el movimiento relativo del eje respecto al cojinete.
- Posición axial (empuje): sondas que vigilan el desplazamiento axial del rotor, y con él el estado del cojinete de empuje.
- Velocidad y referencia de fase: una marca en el eje (Keyphasor, en la terminología de Bently Nevada) que da un pulso por vuelta.
- Sobrevelocidad: un sistema electrónico de detección, independiente del control de velocidad, que dispara la máquina si supera su velocidad segura.
- Temperatura de cojinetes: RTD o termopares embebidos en el metal de los cojinetes radiales y de empuje.
- Vibración de carcasa: acelerómetros o sensores de velocidad, habituales en cajas de engranes y en máquinas con cojinetes de rodamiento.
La norma trata también otros subsistemas (como la caída de vástago en compresores reciprocantes), pero los anteriores son el núcleo de casi cualquier turbomáquina.
Lo que la API 670 no hace es fijar los límites de vibración aceptables para cada máquina. Esos valores vienen del fabricante, de la especificación del equipo (por ejemplo, las normas API de cada tipo de máquina) o de referencias como ISO 20816 e ISO 7919.
La cadena de medición: sonda, cable y proximitor
El corazón de la protección de turbomaquinaria con cojinetes de película de aceite es el transductor de proximidad de corrientes de Foucault. Es un sistema de tres piezas:
- La sonda, una bobina en la punta de un cuerpo roscado que se instala frente al eje, con un huelgo de montaje definido.
- El cable de extensión, que lleva la señal de la sonda al acondicionador.
- El proximitor (o driver), que genera la señal de radiofrecuencia y la convierte en un voltaje proporcional a la distancia entre la punta y el eje.
La sonda, el cable y el proximitor forman un sistema calibrado como conjunto: la longitud eléctrica total importa, y cambiar un tramo por otro de diferente longitud altera la sensibilidad. Uno de los aportes de la API 670 fue impulsar la intercambiabilidad: que componentes del mismo fabricante y modelo puedan reemplazarse sin recalibrar en campo, siempre que se respeten las longitudes especificadas. En la práctica, muchos sistemas trabajan con una sensibilidad típica de 7,87 mV/µm (200 mV/mil), pero conviene confirmarla siempre en la documentación del fabricante.
La norma también cuida la instalación: soportes rígidos, cable protegido, conectores aislados y un área de medición en el eje con poco runout. Muchos problemas de "vibración" que se ven en sala de control son, en realidad, problemas de instalación.
El rack de protección
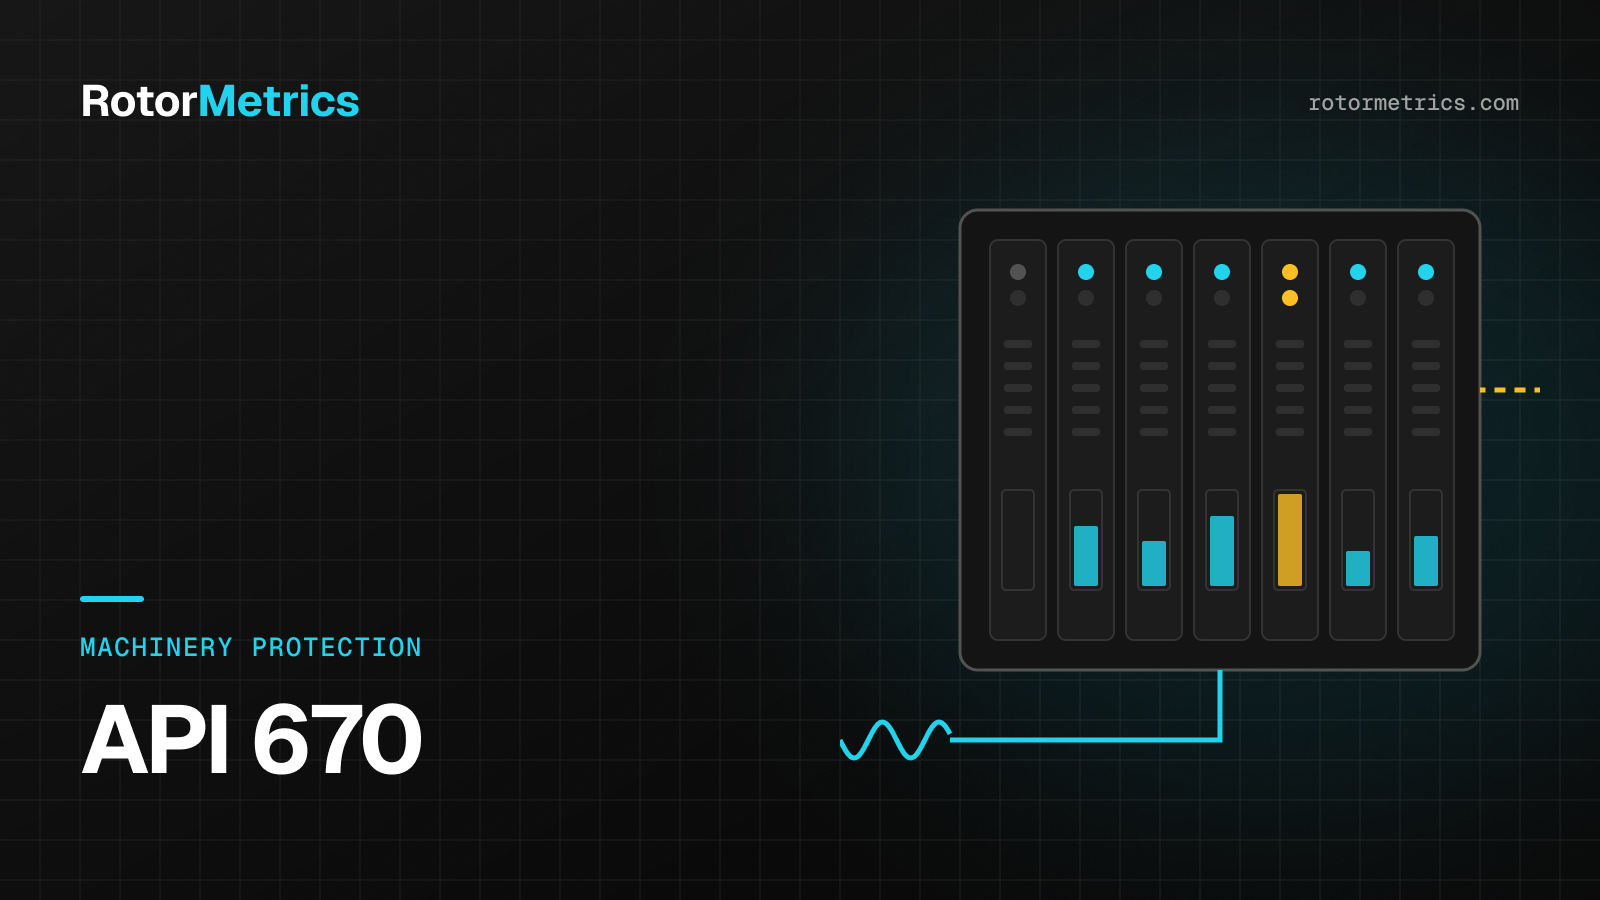
Las señales de los proximitores llegan a un rack de monitoreo, como el Bently Nevada 3500, que es probablemente el más extendido en la industria. Tiene monitores de vibración, posición, temperatura y sobrevelocidad, además de módulos de relés y comunicación.
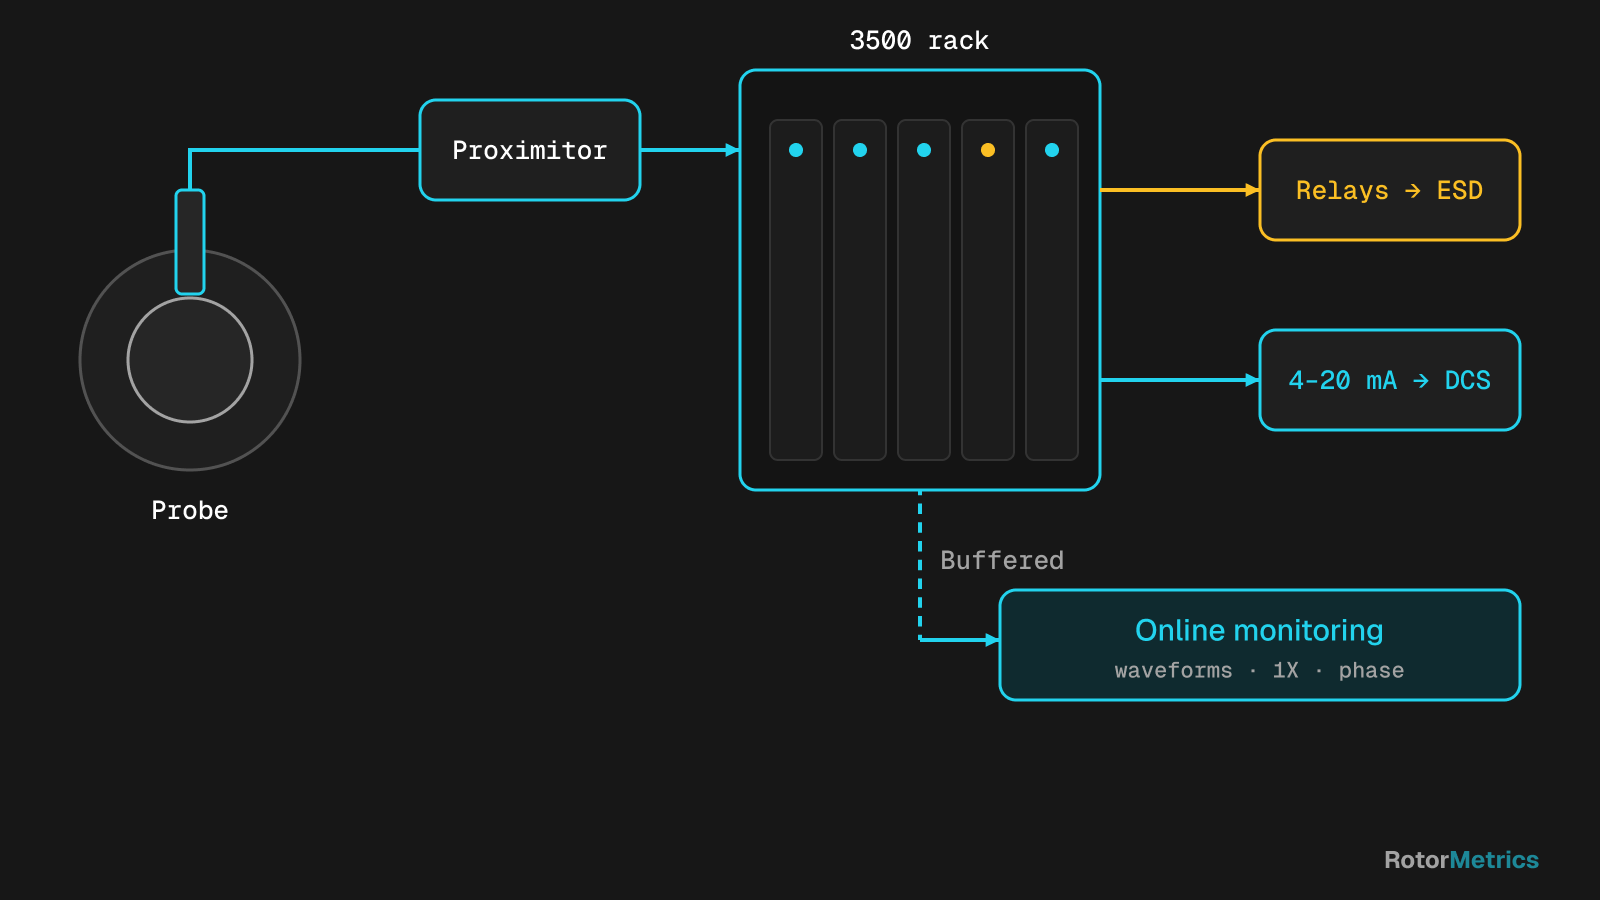
Cada monitor calcula un valor global (por ejemplo, la vibración directa en µm pp o mils, o la posición axial en mm o mils), lo compara con sus puntos de ajuste y acciona relés. Esos relés se cablean al sistema de paro de emergencia o al sistema de control de la máquina, que es quien finalmente ejecuta el disparo.
Alarmas (alert) y disparos (danger)
Cada canal suele tener dos niveles:
| Nivel | Nombre habitual | Qué hace |
|---|---|---|
| Primer nivel | Alert (alarma) | Avisa al operador; la máquina sigue en marcha |
| Segundo nivel | Danger (peligro) | Acciona el relé de disparo, normalmente con votación |
Los valores de alert y danger los define el fabricante o el usuario según el diseño de la máquina, los huelgos de los cojinetes y la experiencia operativa. No hay un número universal.
Votación y retardos
Un disparo en falso puede costar tanto como una falla real, así que la lógica de disparo se diseña para ser confiable y segura a la vez:
- Votación: en lugar de disparar por una sola sonda, se combinan canales. En vibración radial es frecuente exigir que dos sondas confirmen la condición; en sobrevelocidad lo habitual es una votación de dos de tres canales independientes.
- Retardos: el valor debe mantenerse por encima del punto de disparo durante un tiempo corto, típicamente del orden de uno a pocos segundos, para filtrar picos espurios.
- Detección de falla del transductor (Not OK): si una sonda se desconecta o sale de su rango lineal, el monitor la marca como no válida y no la usa para disparar, en lugar de interpretar el fallo como vibración alta.
- Multiplicación de disparo (trip multiply): durante el arranque, cuando la máquina cruza sus velocidades críticas, se permite elevar temporalmente los puntos de disparo.
Salidas buffered: la puerta hacia el diagnóstico
Además de los relés, los monitores entregan salidas buffered: una copia de la señal cruda del transductor, aislada de forma que un cortocircuito o una conexión mal hecha en esa salida no afecte la función de protección. También suelen ofrecer salidas analógicas de 4–20 mA proporcionales al valor global y comunicaciones digitales hacia el sistema de control.
Las salidas buffered son las que permiten conectar un sistema de monitoreo de condición en línea, o un analizador portátil, sin intervenir el rack ni modificar su configuración.
Protección no es diagnóstico
Aquí está la confusión más común. Un sistema API 670 hace muy bien su trabajo, que es responder una sola pregunta: ¿hay que parar la máquina ahora? Para eso le basta un valor global y unos puntos de ajuste.
Pero el diagnóstico pregunta otras cosas: ¿qué está cambiando?, ¿por qué?, ¿a qué ritmo?, ¿qué hago en la próxima parada? Para responderlas hacen falta las formas de onda: espectros, órbitas, fase 1X, línea central del eje, diagramas de Bode y polar. Un mismo valor global puede esconder un desbalance que crece, un desalineamiento que cambia con la temperatura o una inestabilidad subsíncrona en su etapa inicial.
Y lo más importante: los cambios relevantes suelen ocurrir muy por debajo de la alarma. Una máquina que pasa de 20 a 35 µm pp en dos semanas no activa nada si su alert está en 75, pero está diciendo que algo cambió en el rotor.
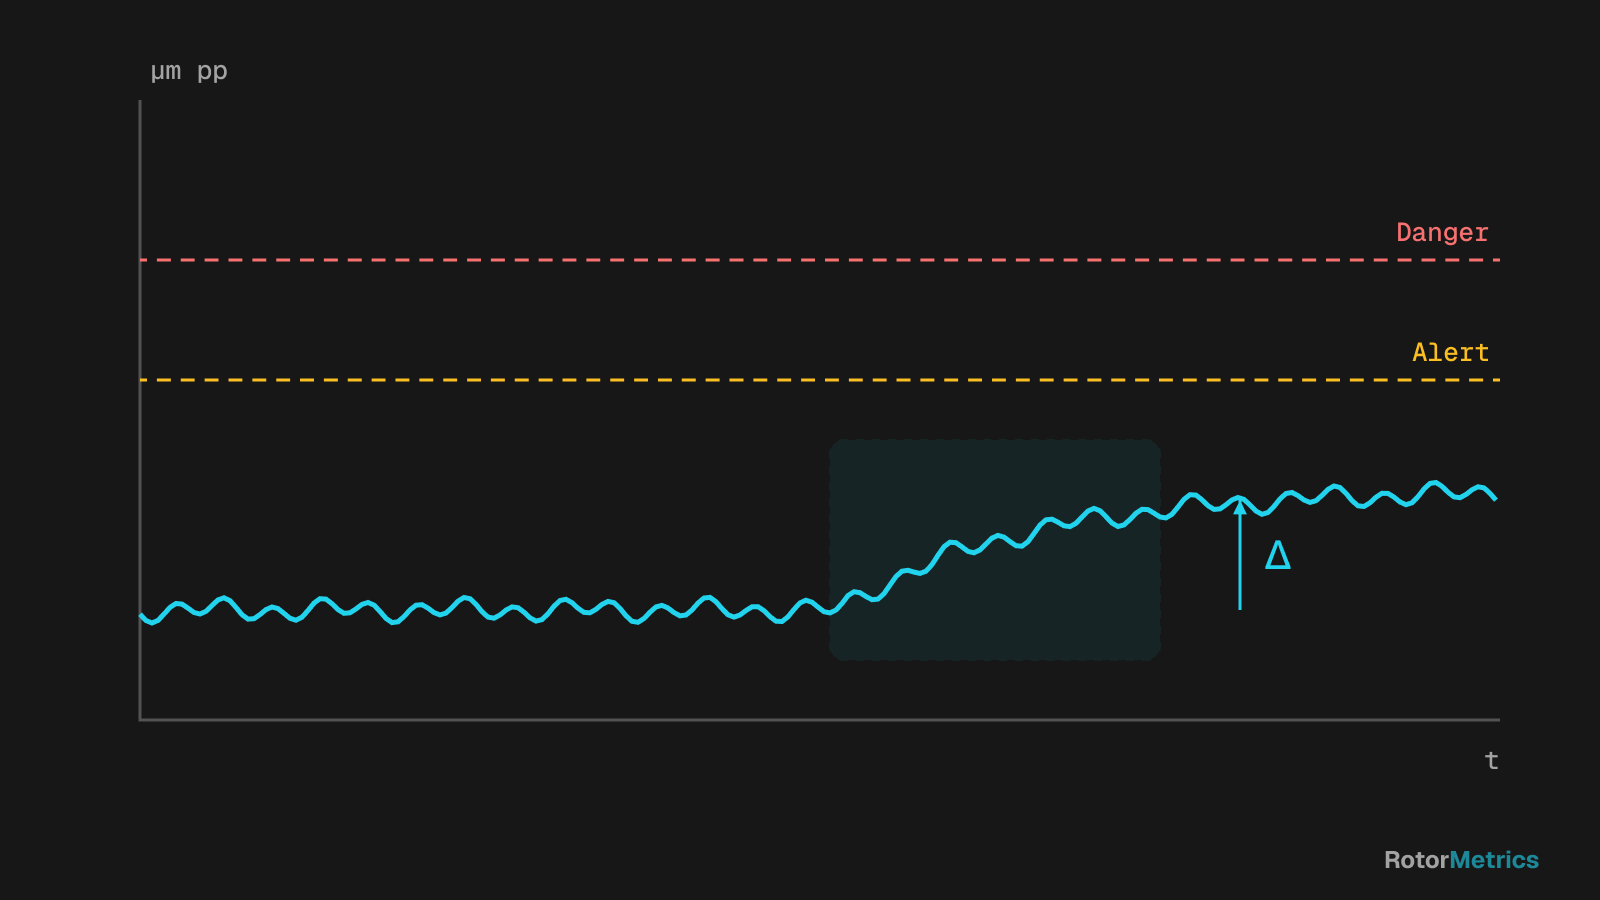
Por eso la API 670 y el monitoreo de condición no compiten: se complementan. La protección es la última línea de defensa; el diagnóstico es lo que permite no llegar a necesitarla. Si quieres profundizar en cómo se lee esa información, revisa nuestras guías sobre cómo interpretar órbitas del eje y sobre cómo detectar fallas en turbocompresores con análisis de vibraciones.
Buenas prácticas para sacarle provecho a tu sistema API 670
- Verifica la cadena de medición en cada parada mayor: huelgos de sondas, longitudes de cable, estado de conectores y lazos de prueba.
- Documenta los puntos de ajuste y revísalos tras cambios de cojinetes o de proceso.
- Revisa los eventos Not OK y los disparos en falso: suelen apuntar a la instalación.
- No uses la alarma como herramienta de tendencia: guarda las formas de onda y compara contra una línea base de la máquina sana.
Cómo lo hacemos en RotorMetrics
En RotorMetrics tomamos la señal de tu sistema de protección existente, por ejemplo un Bently Nevada 3500, a través de sus salidas buffered y sin intervenirlo, siempre con permiso y con un testigo de tu planta. La protección sigue funcionando exactamente igual. Sobre esas formas de onda, nuestros especialistas revisan tendencias, espectros y órbitas, y te avisan cuando algo cambia, con una recomendación concreta para tu próxima ventana de mantenimiento.
Fuentes
- American Petroleum Institute. API Standard 670: Machinery Protection Systems, 5.ª edición, 2014.
- Bently, D. E. y Hatch, C. T. Fundamentals of Rotating Machinery Diagnostics. Bently Pressurized Bearing Press, 2002.
- Eisenmann, R. C. Sr. y Eisenmann, R. C. Jr. Machinery Malfunction Diagnosis and Correction. Prentice Hall, 1998.
- ISO 20816-1:2016. Mechanical vibration — Measurement and evaluation of machine vibration — Part 1: General guidelines.
- ISO 7919 (partes 1 a 5). Mechanical vibration of non-reciprocating machines — Measurements on rotating shafts and evaluation criteria (en proceso de sustitución por la serie ISO 20816).
¿Quieres que vigilemos tu máquina?
Platiquemos de tus equipos críticos y te mostramos cómo los monitorearíamos.
Agenda una llamada