· 7 min de leitura
API 670 explicada: o que é e como funcionam os sistemas de proteção de máquinas
O que a API 670 cobre, como funciona a cadeia sensor–proximitor–rack, como alarmes e trips são configurados e por que proteção não é diagnóstico.
Andrés González
Quem trabalha com turbocompressores, turbinas a vapor ou compressores centrífugos já ouviu que a máquina "é instrumentada conforme a API 670". A expressão aparece em folhas de dados e especificações de compra, mas quase ninguém para para explicar o que ela significa no dia a dia da planta.
A API 670, Machinery Protection Systems (5ª edição, 2014), é a norma do American Petroleum Institute que define como os sistemas de proteção de máquinas rotativas críticas devem ser especificados, instalados e testados. O objetivo é direto: detectar uma condição perigosa e desligar a máquina antes que ela se destrua. Neste artigo vemos o que a norma cobre, como a cadeia de medição é montada e por que um sistema de proteção, por melhor que seja, não substitui o diagnóstico.
O que a API 670 cobre
A norma vai além da vibração. Em nível conceitual, ela trata dos subsistemas presentes na maioria das máquinas críticas:
- Vibração radial do eixo: dois sensores de proximidade por mancal, montados a 90° entre si (X e Y), que medem o movimento relativo do eixo em relação ao mancal.
- Posição axial: sensores que acompanham o deslocamento axial do rotor e, com ele, a condição do mancal de escora.
- Rotação e referência de fase: uma marca no eixo (o Keyphasor, na terminologia da Bently Nevada) que gera um pulso por volta.
- Sobrevelocidade: um sistema eletrônico de detecção, independente do controle de rotação, que dá trip na máquina se ela passar da velocidade segura.
- Temperatura de mancais: RTDs ou termopares embutidos no metal patente dos mancais radiais e de escora.
- Vibração de carcaça: acelerômetros ou sensores de velocidade, comuns em caixas de engrenagens e em máquinas com rolamentos.
A norma também trata de outros subsistemas, como o rod drop em compressores alternativos, mas a lista acima é o núcleo encontrado em praticamente qualquer turbomáquina.
O que a API 670 não faz é definir quais níveis de vibração são aceitáveis para cada máquina. Esses limites vêm do fabricante, das normas API específicas de cada tipo de equipamento ou de referências como a ISO 20816 e a ISO 7919.
A cadeia de medição: sensor, cabo e proximitor
A proteção de turbomáquinas com mancais de filme de óleo se apoia no transdutor de proximidade por correntes parasitas (eddy current). É um sistema de três partes:
- O sensor (ou sonda): uma bobina na ponta de um corpo roscado, instalada de frente para o eixo com um gap de montagem definido.
- O cabo de extensão: leva o sinal do sensor até o condicionador.
- O proximitor (ou driver): gera o sinal de radiofrequência e o converte em uma tensão proporcional à distância entre a ponta do sensor e o eixo.
Sensor, cabo e proximitor são calibrados como um conjunto. O comprimento elétrico total importa, e trocar um cabo por outro de comprimento diferente altera a sensibilidade. Uma das contribuições da API 670 foi a intercambiabilidade: componentes do mesmo fabricante e modelo podem ser substituídos em campo sem recalibração, desde que os comprimentos especificados sejam respeitados. Muitos sistemas trabalham com uma sensibilidade típica de 7,87 mV/µm (200 mV/mil), mas vale sempre confirmar na documentação do fabricante.
A norma também cuida da instalação: suportes rígidos que não entrem em ressonância, cabos protegidos, conectores isolados e uma área de medição no eixo bem preparada, com baixo runout. Muitos "problemas de vibração" vistos na sala de controle são, na verdade, problemas de instalação.
O rack de proteção
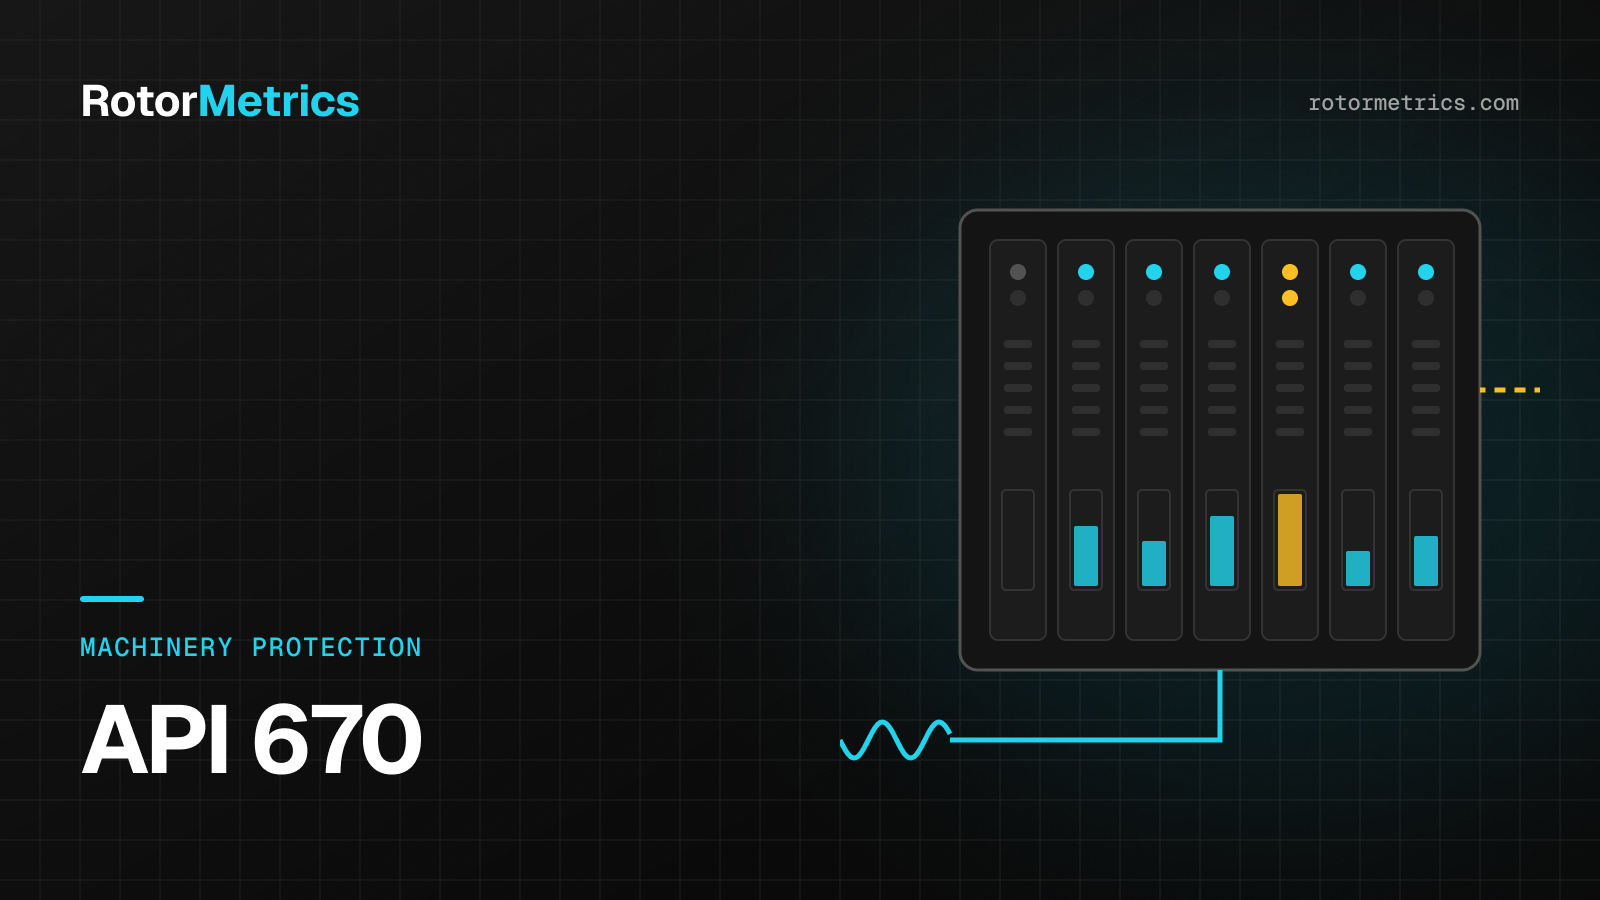
Os sinais dos proximitores chegam a um rack de monitoramento, como o Bently Nevada 3500, provavelmente a plataforma mais difundida no setor. Ele reúne monitores de vibração, posição, temperatura e sobrevelocidade, além de módulos de relés e de comunicação.
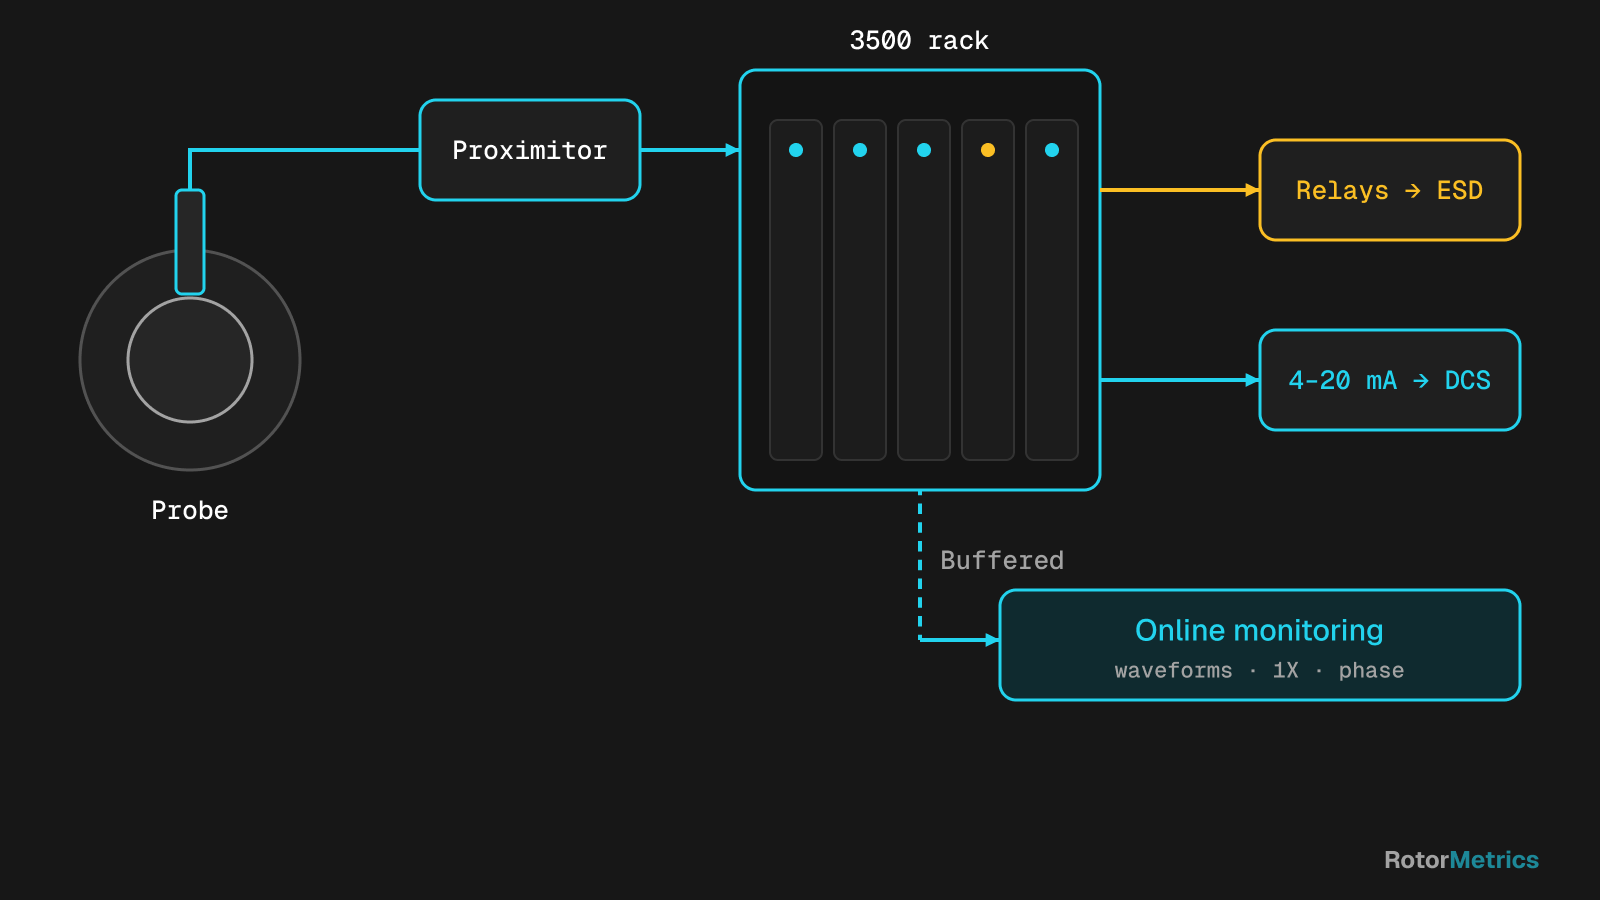
Cada monitor calcula um valor global (por exemplo, a vibração direta em µm pp ou mils, ou a posição axial em mm ou mils), compara com seus setpoints e aciona relés. Esses relés são ligados ao sistema de parada de emergência ou ao sistema de controle da máquina, que é quem efetivamente executa o trip.
Alarme (alert) e trip (danger)
Cada canal normalmente tem dois níveis:
| Nível | Nome usual | O que faz |
|---|---|---|
| Primeiro | Alert (alarme) | Avisa o operador; a máquina continua operando |
| Segundo | Danger (perigo) | Aciona o relé de trip, geralmente com lógica de votação |
Os valores de alert e danger são definidos pelo fabricante ou pelo usuário, com base no projeto da máquina, nas folgas dos mancais e na experiência operacional. Não existe um número universal.
Votação e temporizações
Um trip espúrio em um trem de compressão pode custar quase tanto quanto uma falha real, por isso a lógica de trip é projetada para ser confiável e segura ao mesmo tempo:
- Votação: em vez de dar trip por um único sensor, os canais são combinados. Em vibração radial, é comum exigir a confirmação de dois sensores; em sobrevelocidade, o arranjo usual é a votação dois de três entre canais independentes.
- Temporizações: o valor precisa ficar acima do setpoint de danger por um curto período, tipicamente da ordem de um a poucos segundos, para filtrar picos espúrios.
- Detecção de falha do transdutor (Not OK): se um sensor for desconectado ou sair da faixa linear, o monitor marca o canal como inválido e o retira da lógica de trip, em vez de interpretar a falha como vibração alta.
- Multiplicação de trip (trip multiply): durante a partida, quando a máquina atravessa as velocidades críticas, os setpoints podem ser elevados temporariamente.
Saídas buffered: a porta de entrada para o diagnóstico
Além dos relés, os monitores oferecem saídas buffered: uma cópia do sinal bruto do transdutor, isolada de forma que um curto-circuito ou uma ligação malfeita nessa saída não comprometa a função de proteção. Normalmente também há saídas analógicas de 4–20 mA proporcionais ao valor global e comunicação digital com o sistema de controle.
São as saídas buffered que permitem ligar um sistema de monitoramento de condição online, ou um analisador portátil, sem mexer no rack nem alterar sua configuração.
Proteção não é diagnóstico
É aqui que mora a maior confusão. Um sistema API 670 responde muito bem a uma única pergunta: a máquina precisa parar agora? Para isso, basta um valor global e dois setpoints.
O diagnóstico faz outras perguntas: o que está mudando? Por quê? Em que ritmo? O que fazer na próxima parada? Para respondê-las são necessárias as formas de onda: espectros, órbitas, amplitude e fase 1X, linha de centro do eixo, diagramas de Bode e polar. Um mesmo valor global pode esconder um desbalanceamento que cresce, um desalinhamento que muda com a temperatura ou uma instabilidade subsíncrona ainda no início.
E, mais importante, as mudanças relevantes costumam acontecer bem abaixo do alarme. Uma máquina que sobe de 20 para 35 µm pp em duas semanas não aciona nada se o alert estiver em 75, mas está avisando que algo mudou no rotor.
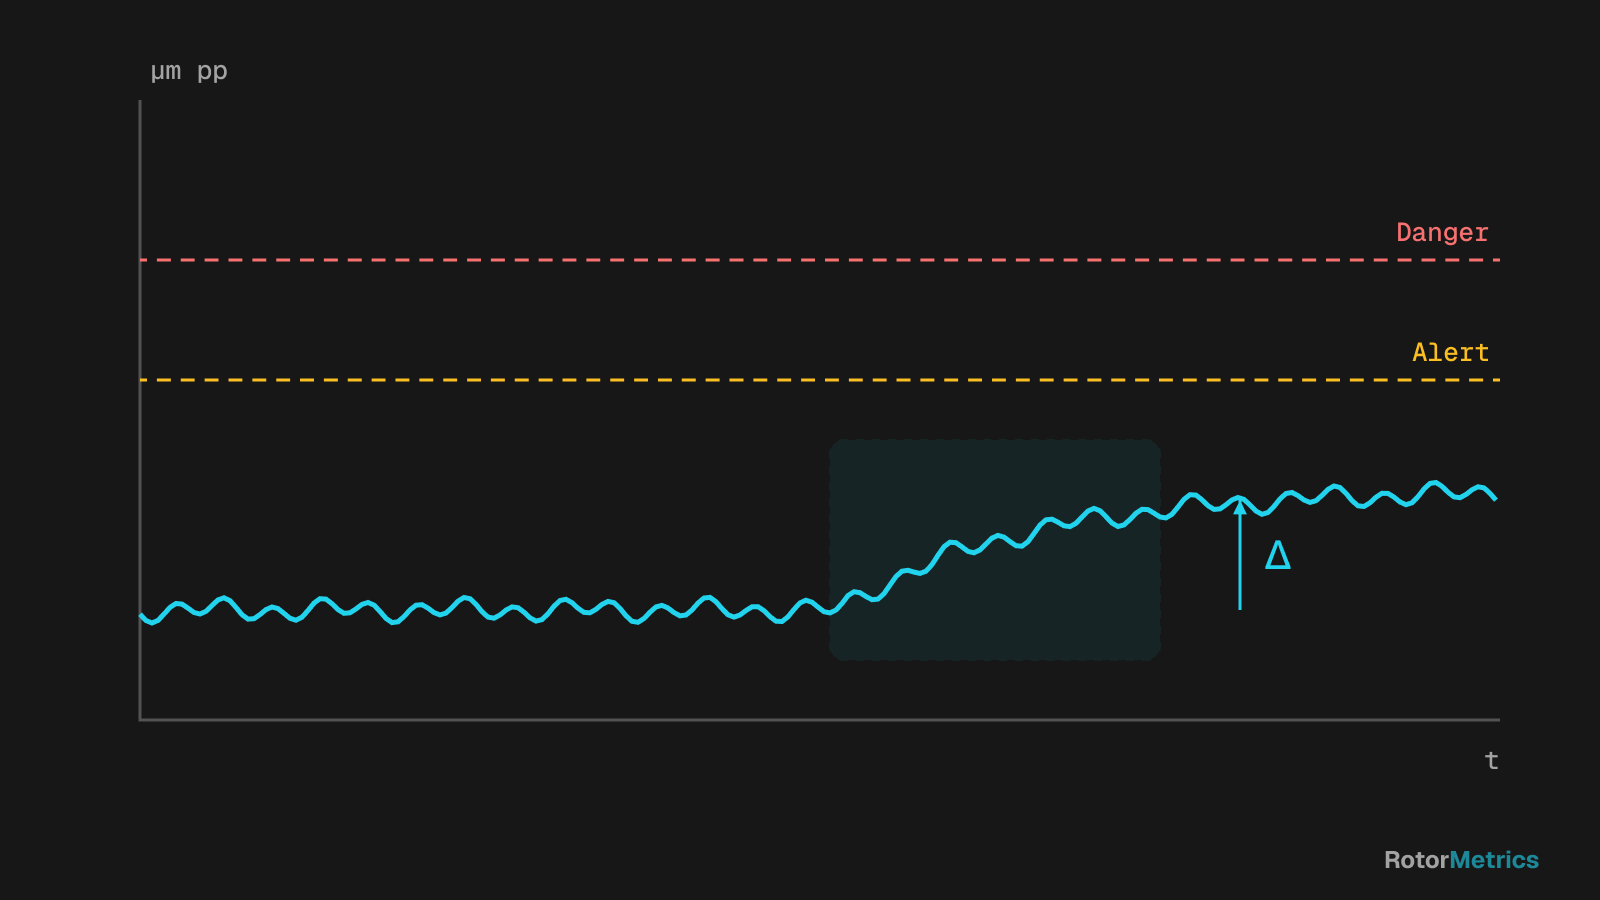
Por isso, a proteção API 670 e o monitoramento de condição não competem: se complementam. A proteção é a última linha de defesa; o diagnóstico é o que evita precisar dela. Para se aprofundar na leitura desses dados, veja nossos guias sobre como interpretar órbitas do eixo e sobre como detectar falhas em turbocompressores com análise de vibração.
Boas práticas para aproveitar melhor o seu sistema API 670
- Verifique a cadeia de medição a cada parada geral: gaps dos sensores, comprimentos de cabo, estado dos conectores e testes de malha.
- Documente os setpoints e revise-os após troca de mancais ou mudanças nas condições de processo.
- Investigue eventos Not OK e trips espúrios: costumam apontar para a instalação ou o cabeamento.
- Não use o alarme como ferramenta de tendência: armazene as formas de onda e compare com uma linha de base da máquina saudável.
- Use as saídas buffered para o diagnóstico, em vez de abrir o rack ou alterar sua configuração.
Como a RotorMetrics faz
Na RotorMetrics, captamos o sinal do seu sistema de proteção existente, como um Bently Nevada 3500, pelas saídas buffered e sem intervir nele, sempre com autorização e com um acompanhante da sua planta. A proteção continua funcionando exatamente como antes. A partir dessas formas de onda, nossos especialistas em vibração analisam tendências, espectros e órbitas e avisam quando algo muda, com uma recomendação concreta para a sua próxima janela de manutenção.
Fontes
- American Petroleum Institute. API Standard 670: Machinery Protection Systems, 5ª edição, 2014.
- Bently, D. E.; Hatch, C. T. Fundamentals of Rotating Machinery Diagnostics. Bently Pressurized Bearing Press, 2002.
- Eisenmann, R. C. Sr.; Eisenmann, R. C. Jr. Machinery Malfunction Diagnosis and Correction. Prentice Hall, 1998.
- ISO 20816-1:2016. Mechanical vibration — Measurement and evaluation of machine vibration — Part 1: General guidelines.
- ISO 7919 (partes 1 a 5). Mechanical vibration of non-reciprocating machines — Measurements on rotating shafts and evaluation criteria (em substituição pela série ISO 20816).
Quer que monitoremos sua máquina?
Vamos conversar sobre seus equipamentos críticos e mostramos como os monitoraríamos.
Agende uma conversa